Viimeistelytehdas juoksi 38 000 metriä mustaa puuvillatoimikasta yhdessä viikossa ja toimitti sen ilman valittamista. Kaksi viikkoa myöhemmin vaatetehdas lähetti valokuvat takaisin: hienoja valkoisia pilkkuja hajallaan kankaan pinnalla, näkyvissä vain haravointivalossa, painavimpia helman lähellä. Värjäys oli oikein. Stenteri oli oikeassa. Syy oli harjauspäässä, joka oli menettänyt harjasten pituuden lähes neljä millimetriä, ja poistokanavassa, joka oli kuristettu muutaman kilowatin säästämiseksi.
Tämä on rehellinen tapaus puhdistusharjauskoneelle. Se on harvoin viimeistelylinjan kallein omaisuus, eikä lähes koskaan se, joka saa huomion ennen kuin jokin loppupäässä epäonnistuu. Silti pölystä, jota se ei poista, tulee pinnoitteen tartuntavirhettä, painopilkkua, laminaattirakkulaa tai asiakkaan palautusta.
Lyhyt versio: puhdistusharjakone poistaa irtonaiset kuidut, pölyn, kärpäset ja pintajätteet liikkuvasta alustasta samalla kun kohdistaa tai nostaa kuidun pintaa. Se ansaitsee paikkansa vähentämällä loppupään hylkäysmääriä, parantamalla pinnoitteen, painatuksen ja laminoinnin tarttuvuutta ja pitämällä käden tuntumaa tasaisena erän ensimmäisestä metristä viimeiseen. Se ei voi pelastaa jo liikaa hiottua kangasta, eikä se voi kompensoida puuttuvaa poistokapasiteettia.
Yksi terminologiahuomautus ennen kuin jatkat eteenpäin. Tekstiilien ja nahan viimeistelyssä "puhdistusharjakoneella" tarkoitetaan teollista yksikköä, jossa on yksi tai useampi pyörivä harjatela, joka toimii jatkuvalla rainalla tai kappaletavaran päällä. Jos saavuit tänne etsimään varastokäytävään kävelevää lattianpesukonetta, niin kyseessä on eri laiteluokka eri määrityskielellä, vaikka harjan paine, pyörimisnopeus ja irronneen materiaalin talteenotto vaikuttavat molemmissa.
Mitä puhdistusharjakone todella tekee
Kolme asiaa tapahtuu samanaikaisesti, kun harjasten kärjet koskettavat kankaan pintaa, ja jaon ymmärtäminen selittää useimmat valintapäätökset.
- Mekaaninen sekoitus. Harjaskärjet tunkeutuvat pintarakenteeseen, tarttuvat kuitujen päät ja palaset sekä rikkovat heikot sidokset, jotka pitävät pölyä langassa. Tämä on fyysinen toiminta, ei kemiallinen, ja sen voimakkuutta säätelevät harjasten jäykkyys, tarttumissyvyys, rullan nopeus ja kulkujen määrä.
- Kuljetus. Irronneen materiaalin on poistuttava koneesta. Harjakset heittävät roskat ilmavirtaan; liesituuletin vangitsee sen. Ilman riittävää ilmannopeutta harjalinjalla kone yksinkertaisesti jakaa pölyn uudelleen rainan yhdestä osasta toiseen, minkä vuoksi harjauspää ja sen poistojärjestelmä on määritettävä yhdessä.
- Suuntautuminen. Harjaus levittää pintakuituja yhteen suuntaan, nostaa torkut tai tasoittaa nukkaa. Pyörimissuunta suhteessa kankaan kulkuun ja päiden järjestys, joka kulkee rainan kanssa tai sitä vasten, määrää, minkä vaikutuksen saat. Virran mukana kulkeva lopullinen pää tuottaa tasaisemman, suuntaavamman pinnan; sitä vasten juokseva pää tuottaa täyteläisemmän ja avoimemman käden.
Tämä kannattaa erottaa naapuriprosesseista, koska tehtaat ostavat usein väärän koneen korjaamaansa vikaan.
| Prosessi | Mitä se poistaa tai muuttaa | Aineellinen menetys | Tyypillinen asema rivissä |
|---|---|---|---|
| Harjaus | Irtonainen kuitu, pöly, lentää, pintajätteet; kuidun suuntaus | Merkittömästä erittäin alhaiseen | Mökin jälkeen, ennen pinnoitusta tai pehmentämistä |
| Sueding | Kuitujen päiden hankausleikkaus luo persikkanahkaisen käden | Mitattavissa, tyypillisesti 1-5 prosenttia painosta | Värjäyksen ja kuivauksen jälkeen |
| Leikkaus | Pitkät ulkonevat kuidut leikattu tasaiseksi nukkakorkeudeksi | Matala, mutta näkyvä leikatun jätteenä | Myöhäinen viimeistely |
| Vain poisto | Ilmassa oleva pöly pinnan yläpuolella | Ei mitään | Missä tahansa, tukivälineenä |
Missä harjauspää sijaitsee viimeistelyvaiheessa
Asento määrää toiminnan. Sama kone sijoitettuna kahteen eri kohtaan linjassa ratkaisee kaksi eri ongelmaa, ja sen siirtäminen myöhemmin ei ole vähäpätöinen muutos, koska kanavat, käytöt ja jännitysvyöhykkeet on työstettävä uudelleen.
- Välittömästi sueding- tai hiomakäsittelyn jälkeen. Tämä on yleisin sijoitus. Suedingin hankaava vaikutus tuottaa suuren määrän lyhyitä kuitujälkiä, jotka asettuvat löysästi pinnalle. Harjaus heti mokkapäiden takana ja sen jälkeen poistaminen estää roskien kulkeutumisen stenteriin, jossa ne kerääntyvät rullille, kerääntyvät ohjauspinnoille ja siirtyvät lopulta takaisin kankaalle jälkinä.
- Ennen pinnoitusta, painatusta, laminointia tai liimausta. Tarttuvuushäiriöt juontavat useammin pinnan kontaminaatiosta kuin liimakemiasta. Harjausprosessi yhdistettynä nopeaan uuttoon antaa pinnoitteelle mekaanisesti puhtaan pinnan muuttamatta kankaan kemiaa.
- Ennen ja jälkeen pehmennyksen. Harjaus ennen pehmentämistä avaa pinnan siten, että mekaaninen tai ilmapehmennys vaikuttaa yksittäisiin kuituihin tiivistetyn levyn sijaan. Pehmennyksen jälkeinen harjaus nostaa pehmennysprosessissa tiivistyneet kuidut ja pitää käden tuntuman tasaisempana koko leveydeltä.
- Lopputarkastusvaihe. Matalapaineinen harjaus- ja poistokulku suoraan ennen tarkastuspöytää vähentää ilmassa leviävän nukan määrää tarkastushuoneessa ja vähentää pintapölyn aiheuttamia vääriä vikailmoituksia.
- Linjassa ennen kelausta tai pakkaamista. Erityisesti tummille sävyille ja teknisille tekstiileille, joissa näkyvä pilkku on toiminnallinen vika, ei vain kosmeettinen vika.
Järjestyspäätöksillä on myös kustannusulottuvuus. Harjauspään lisääminen lisää linjan pituutta, lattiatilaa, liitettyä kuormaa, paineilman tarvetta ja pölynkeräysmäärää. Olemassa olevassa linjassa tämä tarkoittaa usein, että pään on sovittava rakoon, jota ei ole koskaan suunniteltu sille, minkä vuoksi kiinnityssyvyydestä ja hupun välyksestä tulee sitomisrajoituksia harjan nopeuden sijaan.
Koneen anatomia: rullat, harjakset, käyttö ja imu
Tärkeintä ei ole moottorin luokitus. Se on harjas. Kaikki muu koneessa on olemassa harjasten tuomiseksi kankaalle säädellyllä syvyydellä ja irronneen materiaalin poistamiseksi.
Harjatelajärjestelyt
Täysleveät lieriömäiset rullat ovat työhevoskokoonpanoa: yksi akseli ulottuu työleveydelle, harjasegmentit asennettuna sitä pitkin. Ne ovat yksinkertaisia, helposti harjattavia ja sopivat hyvin kudottuihin kankaisiin, joiden pinta on mittavakaa. Niiden rajoitus on leveyteen liittyvä taipuma; erittäin leveissä koneissa tai korkeilla kiinnityspaineilla tela voi taipua keskeltä ja puhdistaa vähemmän tehokkaasti keskileveydeltä kuin jameista.
Planetaariset järjestelyt kiinnittävät joukon pienempiä harjaspäitä pyörivälle alustalle niin, että kosketuspisteet kulkevat kankaan poikki päällekkäin. Ne maksavat enemmän, vaativat enemmän huoltoa ja kuluttavat enemmän tehoa metriä kohden. Vastineeksi ne tuottavat tasaisemman käsittelyn koko leveydelle ja ovat hellävaraisempia helposti vääristyville rakenteille, minkä vuoksi ne ovat yleisiä neulekankailla ja herkillä teknisillä alustoilla.
Harjasmateriaalin valinta
Harjasten valinta asettaa kompromissin puhdistustehon ja kuituvaurioiden välillä.
- Nylon 6 ja nylon 6.6 filamentti. Oletusasetus yleiselle tekstiilien puhdistukselle. Kestää hankausta, sietää kosteutta, saatavana laajalla halkaisijavalikoimalla. Pienemmät halkaisijat (noin 0,10–0,20 mm) puhdistavat hellävaraisesti ja sopivat ohuille neuleille; karkeammat halkaisijat (0,30 mm ja enemmän) sopivat raskaille kudoksille ja pinnoille, joilla on tiheää epäpuhtautta.
- PBT- ja polyesterifilamenttisekoitukset. Pehmeämpi palautumiskäyttäytyminen, hyödyllinen, kun kankaan pinta on helposti merkitty ja tarvitset kevyen kosketuksen aggressiivisen ravistuksen sijaan.
- Eläinten karvasekoituksia. Perinteinen villa- ja joissakin nahkasovelluksissa, joissa staattisen sähkön muodostuminen ja kuituvauriot tulee minimoida. Korkeammat kustannukset, lyhyempi käyttöikä märissä olosuhteissa.
- Hankaava filamentti. Piikarbidilla tai alumiinioksidilla täytetty nailon. Tämä on teknisesti myös leikkaava harjaustyökalu ja se kannattaa valita vain silloin, kun pintakohde vaatii puhdistuksen ohella kevyttä hankausta. Väärässä sovelluksessa se poistaa materiaalia ja muuttaa sävyä.
- Keraamiset ja hiilikuiturullat. Käytetään silloin, kun prosessi vaatii määritellyn pintavaikutuksen puhtaan puhdistuksen sijaan ja kun telan on säilytettävä geometriansa pitkän käyttöiän ajan.
Ajo, nopeus ja suunta
Telan pinnan nopeus, ei moottorin kierrosluku, on numero, jolla työskennellään. Tietyn halkaisijan omaavalla telalla pyörimisnopeus muuttuu kosketuslinjalla pintanopeudeksi, ja sen kuitu itse asiassa kokee. Tyypilliset teolliset harjauspäät pyörivät muutamasta sadasta noin 1 500 kierrosta minuutissa, mikä muunnetaan pintanopeuksiksi, jotka voivat olla kahdesta kuuteen kertaa kangaslinjan nopeus. Harjan käyttäminen paljon siiman nopeutta nopeammin lisää puhdistuksen tehoa, mutta lisää myös lämpöä, staattista sähköä ja kuitujen katkeamista.
Suunta on määritys, ei mieltymys. Kankaan kanssa samaan suuntaan kulkeva pää on hellävaraisempi ja muodostaa suunnatun asettelun. Kankaan liikettä vastaan kulkeva pää on aggressiivisempi ja nostaa enemmän kuitua. Kolmen pään kokoonpanot vaihtelevat usein suuntaa, joka päättyy virtauspäällä, joka laskee pinnan ennen kuin kangas lähtee koneesta.
Jännitystä ja ohjausta
Harjaus lisää vetoa. Matalalla kireydellä juoksevalla neulekankaalla harjaspää voi vetää rainaa kavemmaksi, vääristää radan rakennetta ja luoda leveysvaihtelun, joka näkyy sävynauhana. Tehokas neuleiden harjaus riippuu siis yhtä paljon tulo- ja ulostulokireyden hallinnasta kuin itse harjasta. Kudotuilla kankailla riski on erilainen: liiallinen vastus saa kankaan luisumaan ohjausrullia vasten ja aiheuttaa kudevääristymiä.
| Alakokoonpano | Säätimet | Tyypilliset vaihtoehdot tai valikoima | Tyypillinen epäonnistuminen |
|---|---|---|---|
| Harjatelan tyyppi | Peittää tasaisuuden ja lempeyden | Täysleveä sylinterimäinen; planeetta; segmentoitu | Leveyden keskikohdan alipuhdistus leveillä lieriömäisillä teloilla |
| Harjasten materiaali ja halkaisija | Puhdistuksen tehokkuus verrattuna kuituvaurioihin | Nylon 0,10 - 0,30 mm; PBT; hiusten sekoitus; hankaava filamentti | Liiallinen materiaalin poisto ja sävyn vaihto |
| Rullan nopeus | Kosketustaajuus ja sekoitusenergia | Pintanopeuden mukaan asetettu, tyypillisesti 2–6 kertaa linjanopeus | Lämpö, staattinen, kuidun rikkoutuminen suurella nopeudella |
| Sitoutumisen syvyys | Tunkeutuminen pintarakenteeseen | Millimetrin murto-osa, koekäytössä | Nap-vääristymä ja leveyden menetys liian syvällä |
| Pyörimissuunta | Pintaasennus ja aggressiivisuus | Virtauksella; virtausta vastaan; vuorotellen | Suuntaviivat ja näkyvät torkut |
| Poistokupu | Irronneiden roskien talteenotto | Rako- tai syöttökammiomalli, sovitettu ilmamäärään | Roskien uudelleenjako poiston sijaan |
Kuivaharjaus vs. märkäharjaus
Kuivaprosessi on vakio. Raina kulkee päiden läpi luonnollisella tai jäännöskosteudella, poisto käsittelee pölyn ja ainoat kulutusosat ovat harjakset ja sähkö. Noin 80 prosenttia eri puolilla maailmaa määritellyistä tekstiilien harjauspäistä on kuivia yksiköitä, ja hyvästä syystä: ei jätevettä, ei korroosiosuunnittelua, ei ylimääräistä kuivauskuormaa.
Märkäharjaus tulee kuvaan tietyissä tapauksissa. Denimissä ja tietyissä raskaissa puuvillarakenteissa harjaus pienellä määrällä vettä tai prosessinestettä irrottaa pölyn ja tuottaa täyteläisemmän käden yhdellä kertaa kuin kahdella. Synteettisillä nahka- ja mikrokuitualustoilla pinta avataan märkäharjauksella ennen kiillotusta tai kiillotusta, ja vesi myös vaimentaa ilmassa leviävää pölyä syntymiskohdassa. Tekniset seuraukset ovat kuitenkin todellisia: ruostumattomat tai pinnoitetut kostuneet osat, viemäri- ja roiskeeristys, vetolasta tai tyhjiön talteenottovaihe sekä jätevesivirta, joka on käsiteltävä.
Päätöstä punnittaville kasveille käytännön testi on, onko kontaminaatio pinnalla vai upotettuna siihen. Pintapöly ja irtonainen kuitu ovat kuivaharjausongelma. Upotettu pöly, joka selviytyy pelkän poiston kautta, viittaa yleensä siihen, että pintarakenne on avattava ensin mekaanisesti tai että kontaminaatio on peräisin aikaisemmasta märkäprosessista ja sen sijaan pitäisi hyökätä siellä.
Prosessiparametrit ja niiden toleranssiikkunat
Useimmat koneen vioista raportoidut harjausongelmat ovat itse asiassa asetusongelmia. Alla olevat ikkunat ovat kokeilun aloituspisteitä, eivät yleisiä asetuksia. Alustan paino, viimeistelytavoite ja poistokapasiteetti muuttavat niitä, joskus huomattavasti.
| Parametri | Lähtöalue | Oire, kun liian alhainen | Oire, kun liian korkea |
|---|---|---|---|
| Telan pinnan nopeus | 2-6 kertaa kangaslinjan nopeus | Epätäydellinen pölynpoisto, näkyviä jäämiä | Kuidun rikkoutuminen, lämpöjäljet, staattisen sähkön kertyminen |
| Sitoutumisen syvyys | 0,1-0,5 mm, asetettu koekäytössä | Pintapöly koskematon, laihtunut puhdistus | Nap-särö, leveyden menetys, GSM-häviö |
| Kankaan linjan nopeus | 20 - 80 m/min alustasta riippuen | Riittämätön kosketusaika metriä kohden | Vähentynyt viipymä, epätasainen puhdistus nopeuden muuttuessa |
| Verkkojännite | Pienin jännitys, joka pitää rainan tasaisena | Verkkolepatus, epätasainen harjakosketus | Leveys kaventunut neuleissa, kude vääntynyt |
| Poistoilman nopeus kuvun aukossa | Riittävä kattamaan tosiasiallisesti kertyneet sakot; tarkista savutestillä | Pöly kiertää kotelon sisällä | Rakenteesta vedetty kuitu, energiahukkaa |
| Harjasten ulkonema | Vaihda ennen kuin näkyvä kuluminen ylittää noin 20 prosenttia | Puhdistusvaikutus heikkenee vähitellen, minkä jälkeen tulee hylkimiä | Ei sovellu; Liian pitkät harjakset ovat uudenveroisia |
| Kosteus takaisin verkkoon | Johdonmukainen koko tontilla | Hienot takertuvat, staattinen sähkö lisääntyy | Kuidun turpoaminen, matto, uuttokuormitus |
Arvokkain yksittäinen tapa tässä on ennätys kiinnittymissyvyydestä harjasten ulkonemista vastaan. Harjasten kuluessa kontaktigeometria muuttuu, vaikka koneen asetus ei ole liikkunut, joten kompensoimaan syvyyttä säätelevät kasvit saavat vakaan tuloksen ja sen rauhaan jättävät kasvit saavat hitaan laadun ajelehtimisen, jota kukaan ei huomaa ennen kuin asiakas tekee.
Koneen sovittaminen alustaan
Ei ole olemassa universaalia harjauskokoonpanoa. Erot substraattien välillä ovat riittävän suuria, jotta sama pää toimii hyvin yhdellä ja huonosti toisella.
Neulotut kankaat
Neuleet ovat vaikein tapa harjata, koska ne muotoutuvat kuormituksen vaikutuksesta. Reittivääristymät, leveyden vaihtelut ja käpristymät ovat kaikki mahdollisia seurauksia liiallisesta sitoutumisesta tai liiallisesta vedosta. Planeettapäät pienemmillä kosketuspisteillä ovat yleensä parempi ratkaisu kuin yksittäinen täysleveä tela, ja jännityksen hallinta ylä- ja alavirtaan ansaitsee yhtä paljon huomiota kuin itse harja. Monet kasvit yhdistävät planetaarisen mokkanahkaimen ja neuleiden harjauspassin, jotta hiomapäiden synnyttämät kuitujätteet poistetaan ennen kuin raina pääsee seuraavaan prosessiin. Planetaarinen hiili- ja keraamikuituinen mokka-alusta, joka on konfiguroitu neulomiseen, kuten X-malli, on yksi esimerkki tähän sarjaan suunnitelluista laitteista.
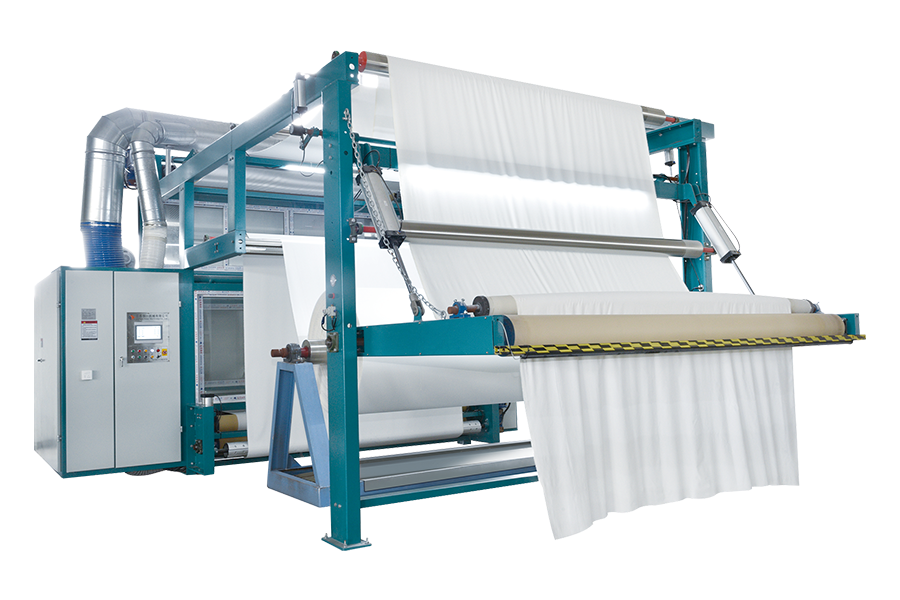 X-Model Planetary Carbon/Camic Fiber Sueding Machine neulekone Neuleissa, joissa muodonmuutos on huolenaihe, tämä planeettamainen mokkakone tarjoaa matalan jännityksen käsittelyn hiili- tai keraamikuituteloilla ja pölynkeräyksen. Näytä tuote →
Kun tehtaalla on useita neulerakenteita, erillinen harjauspää neuleille, joissa on riippumaton paineensäätö, maksaa takaisin nopeammin kuin yleiskäyttöinen harjauspää alennetuilla asetuksilla, koska yleiskäyttöinen yksikkö päätyy melkein aina käymään toiminta-alueensa alapuolella.
Kudotut kankaat ja denim
Kudotut materiaalit kestävät enemmän tarttumista ja suurempia harjausnopeuksia. Denimillä harjaus yhdistetään usein vaakasuorassa tilassa olevaan mokkanahkaukseen, koska kangas on painava, mittavakaa ja kestää mekaanisen kuorman. Tavoitteena denimissä on yleensä hallittu pinnan ulkonäkö mieluummin kuin maksimaalinen puhtaus, joten päiden suuntajärjestys on tärkeämpi kuin raakanopeus.
Puuvilla- ja paksupuuvillarakenteet
Tiheät puuvillapinnat pitävät pölyn syvällä lankaa vasten. Harjauksen on avattava pintaa hieman ennen kuin irrotus voi suorittaa tehtävänsä, mikä tarkoittaa, että tarvitaan jonkin verran tunkeutumista ja harjasten jäykkyys ei voi olla liian alhainen. Raskaat rakenteet, kuten moleskin, tarvitsevat suuremman kiinnittymisen ja usein esipehmennysvaiheen, jotta kuidut eivät lukitu paikoilleen siveltimen saapuessa.
Polyesterin ja synteettisten sekoituksia
Staattisuus on hallitseva ongelma. Polyesteri synnyttää ja pitää varauksen harjauksen aikana, jolloin hienoaines tarttuu kankaaseen ja koneen pintoihin. Käytännön vastatoimia ovat kosteuskäsittely ennen päätä, johtavat tai antistaattiset harjassekoitukset, maadoitetut rullat ja hupun muotoilu, joka pitää ilmatien lyhyenä. Erityisesti polyesterille on olemassa kuiva- ja märkäharjausvaihtoehtoja, ja märkäharjausta kannattaa harkita, jos pigmentti- tai viimeistelyjäämät ovat osa kontaminaatiota.
Synteettinen nahka, mikrokuitu ja päällystetyt alustat
Nämä ovat pinnan ulkonäkötuotteita, joten harjaus arvioidaan visuaalisesti ja koskettamalla. Tässä puhdistuksessa on kaksi tarkoitusta: pinnan pölyn poistaminen ennen pinnoitusta tai kohokuviointia ja pinnan valmistelu kiillotusta tai kiillotusta varten. Hankaavia filamenttiharjoja esiintyy useammin tässä segmentissä, mutta ne on sovitettava huolellisesti, koska liian aggressiivinen harja mikrokuitupinnalle luo näkyvän napakan, jota ei voi peruuttaa.
Nahka ja nahkatavarat
Nahalla harjaus on yleensä puhdistus- ja pölynpoistovaihe ennen viimeistelyä, ja se yhdistetään yleensä pölynpoistoon ja paksuuden tarkistamiseen. Koska nahka on luonnonmateriaali, jonka paksuus vaihtelee, harjauspaineen hallinta on tärkeämpää kuin harjan nopeus, ja epäjohdonmukaiset tulokset jäävät usein alustaan eikä koneeseen.
Pölynpoisto: puhdistusjärjestelmän toinen puoli
Harjauskone, joka irrottaa pölyn, mutta ei ota sitä talteen, on muuttanut pintakontaminaation ilmassa leviäväksi. Pöly laskeutuu kankaalle jälleen alempana linjaa, päällystäen koneen runkoja ja teloja ja päätyy jälkiksi seuraavaan erään.
Poistosuunnittelu noudattaa lyhyttä sääntöjen luetteloa. Huuvan raon tulee olla niin lähellä harjan kosketuslinjaa kuin mekaaninen välys sallii, koska talteenottonopeus laskee nopeasti etäisyyden myötä. Kanavan koon on vastattava liesituulettimen ilmantarvetta, ja terävät mutkat, pitkät vaakasuorat juoksut ja alamittaiset oksat vähentävät sieppausta muuttamatta tuulettimen tehoa paperilla. Käyttöönoton yhteydessä suoritettu savu- tai talkkitesti kertoo enemmän talteenoton tehokkuudesta kuin mikään nimikilven hahmo.
On olemassa toissijaisia näkökohtia, että kasvit löytävät usein kantavan tien. Nukka on palavaa, joten kanavat ja keräysyksiköt tarvitsevat säännölliset puhdistusaikataulut kerran vuodessa tehtävän tarkastuksen sijaan. Ilmavirran mukana kulkeutuva hieno kuitu voi kerääntyä puhaltimen juoksupyöriin ja saattaa ne epätasapainoon. Ja synteettisiä substraatteja käsittelevissä yksiköissä staattinen sähkönpoisto on suunniteltava alusta alkaen sen sijaan, että sitä olisi lisättävä jälkiasennuksena. Tarkoituksenmukaiset automatisoidut pölynpoistojärjestelmät juoksu- ja harjauslinjoja varten käsittelevät nämä kohdat järjestelmänä eikä lisävarusteena, mikä on yleensä halvempaa kuin osien kokoaminen erikseen ja epäsuhtaisuuden havaitseminen käynnistyksen yhteydessä.
automaattiset pölynpoistojärjestelmät mokka- ja harjauslinjoihinKuinka mitata, toimiiko harjaus
Harjaus arvioidaan usein silmän perusteella, mikä tekee optimoinnin mahdottomaksi ja helpottaa väittelyä. Lyhyt luettelo mitattavissa olevista tarkastuksista antaa prosessille puolustettavan standardin.
| Metrinen | Miten se tarkistetaan | Mitä se osoittaa | Toimi, jos tavoite on poissa |
|---|---|---|---|
| Pinnalla oleva pölyjäämä | Teipin nosto tai gravimetrinen suodatinnäytteenotto ennen ja jälkeen pään | Pään puhdistusteho ja poisto | Vähennä ensin sitoutumista ja tarkista sitten ilman talteenotto |
| Käden tuntu | Paneeliarviointi tai instrumentoitu pehmeystestaus | Onko suunta johdonmukainen koko tontilla | Tarkista suuntajärjestys ja siveltimen pehmennys |
| Painonpudotus | GSM-tarkastus näytteille, jotka on leikattu ennen ja jälkeen linjan | Onko harjaus materiaalin poistamista roskien sijaan | Vaihda pehmeämpiin harjaksiin tai vähennä sitoutumista |
| Värin muutos | Spektrofotometri tummilla sävyillä | Kuituvaurio näkyy pinnan vaalenemisena | Pienempi sitoutuminen ja nopeus; tarkista harjasmateriaali |
| Leveyden vakaus | Leveyden mittaus pään sisään- ja ulostulossa | Jännitys ja vetokäyttäytyminen, erityisesti neuleissa | Säädä sisään- ja ulostulon jännitystä |
| Ilmassa leijuvaa pölyä hallissa | Silmämääräinen tarkistus tai hiukkasten lukumäärä koneen lähellä | Poiston sieppauksen laatu ja kotelon tiivistys | Tiivistä vuodot, puhdista kanavat, tarkista konepellin asento |
| Veto- ja repäisylujuus | Normaali laboratoriotesti ennen ja jälkeen näytteille | Hajoaako mekaaninen toiminta rakennetta | Vähennä nopeutta ja syvyyttä; tarkista passien määrä |
Hyödyllisin kurinalaisuus on jokaisen erän ensimmäisen ja viimeisen metrin mittaaminen. Puhtaasti alkava ja pölyisenä päättyvä harjaus tarkoittaa yleensä harjasten kulumista, kanavan kuormitusta tai jännityspoikkeamista, ja sen kiinniottaminen erän sisällä on huomattavasti halvempaa kuin kuljetuksen jälkeen.
Mitä tarjouspyynnössä on määritettävä
Harjauskonekyselyt, jotka lähtevät työleveydeksi ja hinnaksi, tulevat yleensä takaisin vaikeasti vertailevilla tarjouksilla. Seuraavat kohdat tekevät tarjouksista vertailukelpoisia ja vähentävät riskiä koneesta, joka teknisesti täyttää leveysvaatimuksen, mutta ei täytä prosessivaatimuksia.
- Alustaluettelo painoilla, rakenteilla ja vialla, jonka harjauspassi on tarkoitus poistaa.
- Vaadittu puhtaustaso ilmaistuna mittana eikä kuvauksena, ja testausmenetelmä on nimeltään.
- Kankaan linjan nopeusalue ja nopeus, jolla hyväksyntäkokeilu suoritetaan.
- Harjaspäiden lukumäärä, niiden sijoittelu ja tarvittava suuntajärjestys.
- Harjasmateriaali, halkaisija ja ulkonema toimitettaessa sekä odotettu käyttöikä käyttötunteina.
- Harjatelan rakenne ja odotetut uudelleenharjauskustannukset ja läpimenoaika.
- Liesituulettimessa vaadittava poistoilmamäärä ja kuka toimittaa kanavat, tuulettimen ja suodattimen.
- Kytketty kuorma, paineilman kulutus ja mahdollinen vesihuolto märkäversioille.
- Jännitysvalvontavastuu: toimittaako toimittaja sisään- ja ulostulojännitysvyöhykkeet vai linjan rakentaja?
- Kiinnityksen säätömekanismi ja voidaanko se asettaa linjan ollessa käynnissä.
- Pääsyvaatimukset harjasten tarkastukseen, telojen poistoon ja kanavan puhdistukseen.
- Ohjausliittymä, reseptien tallennus ja se, onko olemassa olevia rivireseptejä siirrettävä.
- Hyväksymiskriteerit, koekankaiden määrä ja kuka maksaa epäonnistuneen kokeilun kustannukset.
- Varaosaluettelo harjojen, laakereiden ja käyttökomponenttien toimitusajoineen.
- Käyttöönoton laajuus, kuljettajan koulutus ja dokumentaatiokieli.
Kaksi luettelon kohtaa aliarvioitiin jatkuvasti. Ensimmäinen on harjasten käyttöikä käyttötunteina ilmaistuna, koska kahden toimittajan välinen ero harjakustannusten vuodessa voi ylittää hankintahintaeron kolmen vuoden sisällä. Toinen on se, kuka omistaa louhinnan. Kun harjauskoneen toimittaja ja imutoimittaja ovat eri yhtiöitä, kuvun ja kanavan välisestä rajapinnasta ei tule kenenkään vastuuta, ja tuloksena oleva vajaus näkyy hylkäysasteena eikä laiteviana.
Asennus, apuohjelmat ja huolto todellisuutta
Asennus on paikka, jossa optimistiset tarjoukset kohtaavat lattian. Olemassa olevaan linjaan lisätty harjauspää tarvitsee lattiatilaa itse koneelle sekä tilaa telan poistoa varten, ja tämä välys on usein se rajoitus, joka pakottaa pään asentoon, jossa poistohuppua ei voida sijoittaa kunnolla.
Apuohjelmat ansaitsevat varhaisen tarkastuksen. Kytketty kuorma on usein vaatimaton, mutta paineilman tarve pneumaattiseen kytkeytymiseen tai värähtelyyn sekä poistotuuletin muuttaa talotekniikan laskelmaa. Tärinäneristyksellä on merkitystä monikerroksisten laitosten ylemmissä kerroksissa, ja pölynkeräysreitit tulee suunnitella ennen koneen saapumista eikä sen jälkeen.
Huolto on yksinkertaista, mutta anteeksiantamatonta. Harjasten ulkonema on tarkastettava määrätyin väliajoin ja kirjattava muistiin. Kanavat tulee puhdistaa aikataulun mukaan, ei oireiden perusteella. Nopeiden päiden rullalaakerit tarvitsevat työnsä vaatiman voiteluvälin, joka on yleensä lyhyempi kuin yleinen laitosstandardi. Imukuvut tulee tarkastaa kuitujen kerääntymisen varalta, mikä kaventaa rakoa ja vähentää hiljaa sieppausnopeutta.
Yleisimmin laiminlyöty kohta on kireyden kalibrointi. Neuleiden ja kevyiden kudosten harjaustulokset riippuvat kireydestä, ja yli kuuden kuukauden tuotannon ajautuva jännitysvyöhyke muuttaa harjauksen suorituskykyä muuttamatta harjan asetuksia ollenkaan.
Suorituskyky, kustannukset ja takaisinmaksu
Harjausjärjestelyjen vertailu pelkästään ostohintaan aliarvioi erot. Toimiva esimerkki selventää asiaa. Oletetaan, että linja kulkee kolmessa vuorossa, 6 000 tuntia vuodessa, 45 metrin nopeudella minuutissa ja 80 prosentin hyötysuhteella, mikä tuottaa noin 13 miljoonaa lineaarimetriä vuodessa.
- Yleiskäyttöinen harjauspään toiminta-alueensa alapuolella, jotta ne eivät vahingoita neulerakenteita, tarvitsevat tyypillisesti tiiviimpiä harjasten vaihtovälejä ja tuottaa vaihtelevampia puhdistustuloksia, mikä näkyy korkeampana tarkastusten hylkäysasteena.
- Substraattiin sovitettu pää, jossa on oikea uutto, voi yleensä pitää alhaisemman hylkäyssuhteen samalla linjanopeudella, ja harjasten hinta miljoonaa metriä kohti on usein vertailukelpoinen tai parempi, koska harja toimii suunnitteluikkunassaan.
- Taloudellista eroa hallitsee hylkäysaste, ei harjan hinta. Kankaalla, jonka myyntiarvo on kahdesta viiteen Yhdysvaltain dollaria metriltä, hylkyjen vähentäminen prosentin murto-osalla vuodessa on arvokkaampaa kuin kahden konevaihtoehdon hintaero.
- Hankaavat filamenttiharjat voivat puhdistaa aggressiivisemmin, mutta kuluttavat materiaalia, ja tummissa sävyissä tuloksena oleva sävyn muutos voi olla mahdotonta hyväksyä kustannuksista riippumatta.
- Märkäharjaus lisää jätevesivirran käsittelykustannuksia, joten sen tulisi olla perusteltua prosessivaatimuksella eikä mieltymyksellä.
Käytännön johtopäätös on, että harjauslaitteita tulee arvioida niiden välttämien vikojen kustannuksia vastaan, ei vaihtoehtoisen koneen kustannuksia vastaan. Tämän tekevillä laitoksilla on tapana määrittää uuttokapasiteetti ja harjasten laatu anteliaasti, koska ne ovat kaksi muuttujaa, jotka säätelevät hylkäysnopeutta.
Käyttöönotto, kokeet ja käyttäjien tavat
Harjausasennusta, jota ei ole testattu oikealla tuotantokankaalla todellisella linjanopeudella, ei ole otettu käyttöön. Hyväksymiskokeessa tulee käyttää todellista alustaa ja todellista nopeutta, ja sen tulee kestää tarpeeksi kauan, jotta lämpötila ja staattiset vaikutukset tasaantuvat, mikä tarkoittaa yleensä vähintään useita satoja metrejä lyhyen näytteen sijaan.
Tallenna kokeen aikana asetukset, jotka tuottivat hyväksytyn tuloksen: harjastyyppi ja ulkonema, rullan pinnan nopeus, tarttumissyvyys, suuntajärjestys, linjan nopeus, jännitysarvot ja poistoasetukset. Näistä luvuista tulee perusresepti. Ilman niitä seuraava vuoro keksii prosessin uudelleen ja tulokset ajautuvat.
Käyttäjien tottumukset ovat yhtä tärkeitä kuin resepti. Imukuvun kuitujen kertymisen tarkistaminen vaihdon yhteydessä, leveyden vaihtelun tarkkaileminen jännityksen siirtymisen varhaisena indikaattorina ja käden tuntuman muutoksen ilmoittaminen asiakkaan valituksen odottamisen sijaan ovat yksinkertaisia käyttäytymiä, jotka suojaavat investointia. Harjaus on edullinen, vähän huoltoa vaativa prosessi, joka epäonnistuu hiljaa. Kasvit saavat siitä eniten irti ne, jotka pitävät sitä kontrolloituna prosessina eikä kiinteänä lisävarusteena.
Puhdistusharjakone on pieni osa viimeistelylinjan budjetista ja suhteettoman suuri osa sen laadukkaasta lopputuloksesta. Tärkeintä ei ole se, mikä valmistaja telan toimittaa, vaan se, onko harjakset, kiinnitysgeometria, kireydensäätö ja poistojärjestelmä määritelty yhdeksi järjestelmäksi asetettua puhtaustavoitetta vastaan. Tee se oikein, ja harjauspää vähentää hiljaisesti hylkyjen määrää vuosia. Tee se väärin ja se siirtää pölyä koneen toiselta puolelta toiselle, kun kaikki etsivät syytä kahdessa prosessissa alavirtaan.